Автор: Илона Полевая
Образование: высшее техническое, инженер-металлофизик.
Служебная позиция: с 2012 года – заместитель генерального директора ООО «Андромета» по развитию.
Жизненная позиция: день, когда я не узнала или не создала ничего нового, прожит зря.
Контакт: +7 (484) 395-24-24

Технологии изготовления изделий из металла так же разнообразны, как сферы их применения: от строительства промышленных и гражданских зданий и сооружений до технологических металлоконструкций, станков, автомобилей, бытовой техники, медицинских инструментов и множества других продуктов для самых разных сфер экономики и жизни. Для изготовления металлопродукции применяются самые разные металлы и сплавы с характеристиками, которые лучше всего соответствуют функционалу конкретной позиции или структуры. Выбор способов металлообработки определяется как физическими свойствами самих материалов (прочность, плотность, вязкость, свариваемость, электропроводность и множество других), так и техническими требованиями к продукту (геометрическая форма, допуски по размерам и др.). В этой статье освещены процессы, применяемые в производстве стальных строительных конструкций, поскольку именно в этой сфере наша компания имеет экспертизу.
Содержание
Назначение и виды металлоконструкций
Этапы изготовления металлоконструкций
Проектирование
Технологическая обработка чертежей
Заготовка сырья
Механообработка (формовка деталей)
Сборка конструкции
Антикоррозионная защита МК
Контроль качества продукции
Доставка и установка готовых изделий
Способы монтажа металлоконструкций
Виды соединений металлоконструкций
Видео по теме: Экскурсия по заводу МК
Назначение и виды строительных металлоконструкций

Металлические конструкции применяются в строительстве начиная со второй половины XVIII века, когда научились делать малоуглеродистую сталь. За это время технологии металлургии и дальнейших переделов существенно эволюционировали, но назначения металлоизделий остались неизменными. Основные из них – следующие:
- Несущие структуры: металлические каркасы зданий (колонны, балки, фермы, ригели), опоры и пролетные строения мостов, мачтовые опоры линий электропередач, эстакады трубопроводов. Назначение несущих элементов – восприятие и передача нагрузок на основание сооружения, обеспечение его прочности, устойчивости и геометрической неизменяемости. Это основная и самая важная часть любого строения, отвечающая за его надежность и безопасность. Поэтому требования к их качеству – наиболее строгие, а к выбору их производителя следует относиться с большой тщательностью.
- Ограждающие конструкции. Они выполняют разнообразные барьерные функции: защищают от неблагоприятных внешних воздействий (таких, как температура, осадки, ветер, излучения), предотвращают несанкционированное проникновение (заборы, ограды, двери, ворота), страхуют от травм и несчастных случаев в процессе эксплуатации здания или сооружения (решетки, перила, защитные ограждения).
- Крепеж: служит для организации разъемных и неразъемных соединений несущих и ограждающих конструкций. В строительстве используются следующие основные виды крепежа: болты разных классов прочности, самонарезающие винты, заклепки (ударные, вытяжные и резьбовые).
- Декоративные элементы: например, светильники, малые архитектурные формы. В современной архитектуре эстетические функции, как правило, совмещают с утилитарными.
Этапы изготовления металлоконструкций
Несмотря на многочисленные отличия разных способов металлообработки, можно выделить несколько общих ключевых стадий производства металлоизделий:

- проектирование структуры в целом и каждой отдельной позиции,
- технологическая обработка чертежей,
- заготовка сырья,
- механическая обработка (формовка деталей),
- сборка,
- нанесение защитных и декоративных покрытий,
- процедуры ОТК.
Далее подробнее рассмотрим эти этапы применительно к металлопродукции строительного назначения.
Проектирование металлоконструкций
Стадия проектирования, первая фаза жизненного цикла продукта – это наименее ресурсоемкий, но при этом весьма ответственный процесс. На нем категорически не рекомендуется экономить, ведь цена ошибки на этом этапе может в дальнейшем оказаться несопоставимо выше всей стоимости проектных работ. Эти работы, в свою очередь, включает такие фазы, как:
 построение расчетной модели,
- выполнение расчетов и на их основании - подбор сечений,
- создание чертежей марки КМ,
- деталировка (выпуск рабочих чертежей КМД для прозводства металлоизделий).
Проектный отдел ЗМК «Андромета» укомплектован опытными высококвалифицированными конструкторами, владеющими как расчетными методиками на базе программного комплекса Sсad office, так и средствами разработки чертежей КМ и КМД в среде Bocad 3D, AutoCAD и Tekla.
Технологическая обработка чертежей
Исходными данными для этого процесса являются спецификации элементов и чертежи марки КМД, выданные конструкторским отделом. На основании этих документов инженеры-технологи формируют сменные задания для рабочих центров, выполняют раскладку заготовок, исходя из имеющихся в наличии складских запасов и остатков, нормируют трудозатраты на выполнение каждой операции.
Заготовка сырья
 На этом этапе выполняется резка сырья на заготовки заданных размеров и форм. В зависимости от вида сырья используются различные резательные агрегаты и станки. Листовой прокат раскраивают путем фигурной термической резки, при этом выбор рабочего центра определяется толщиной листа: относительно тонкий (до 20-30 мм) раскраивают на установках плазменной резки, толстый (свыше 30 мм) – на газорезательных станках. Профильную трубу и фасонный прокат (двутавр, швеллер, уголок и др.) режут в размер при помощи ленточнопильных агрегатов. Тонколистовой рулонный прокат (сырье для производства оцинкованного ЛСТК профиля, а также сварных труб) нарезают на полосы (штрипсы) нужной ширины абразивным методом на специализированных линиях продольно-поперечной резки.
Механическая обработка (формовка деталей)
Задача этого передела – превращение полуфабрикатов в готовые составляющие будущей структуры. На заготовках выполняются сверление крепежных отверстий, фрезерование, нарезание резьбы и другие виды механообработки.
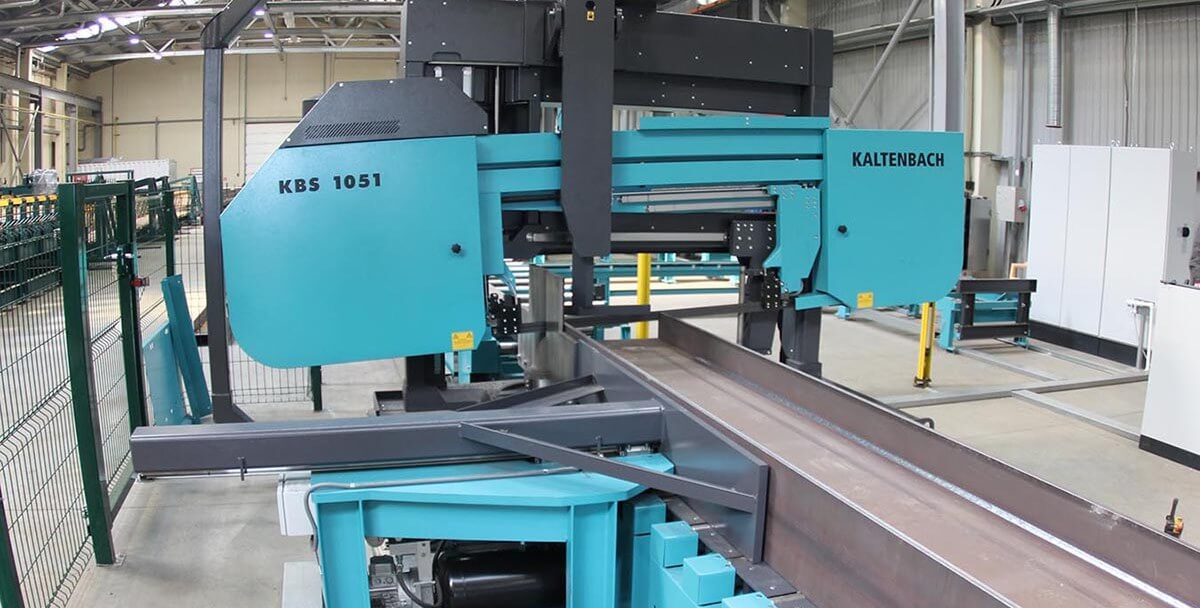 Наш завод укомплектован двумя комбинированными производственными линиями, объединяющими в себе функции предыдущего передела – резки – и механической обработки заготовок. Это центр термической резки и сверления листового проката ADOP и машинный комплекс распила, сверления и фрезерования длинномерного проката Kaltenbach. Обе линии полностью автоматизированы и обеспечивают высокую точность и скорость выполнения операций. Наряду с этими высокотехнологичными рабочими центрами имеются отдельные станки, позволяющие делать различные операции механообработки стали (гибку, нарезание резьбы, сверление, пробивку).
 Отдельно стоит привести описание технологии формовки оцинкованных ЛСТК профилей. Их изготавливают путем холодной прокатки стальной полосы (штрипса), предварительно выполняя на ней пробивку крепежных отверстий и вырезов для последующей стыковки и соединения деталей в общую структуру. Машинный комплекс ЗМК «Андромета» MARK I оснащен уникальным модулем гидравлической штамповки, позволяющим перемещать пуансоны перпендикулярно движению стальной ленты. Благодаря этому пробивки можно позиционировать в любом нужном месте сечения профиля и придавать им практически любую форму и размер. После выполнения штамповок конвейер перемещает заготовку на профилегибочный стан, состоящий из последовательности клетей, оснащенных валками разной формы, работающими с разными прижимными усилиями. Проходя через валки, полоса постепенно изгибается под все большими углами, приобретая на выходе форму профиля заданного сечения: С-, Z-, U- или сигма.
Сборка металлоконструкции
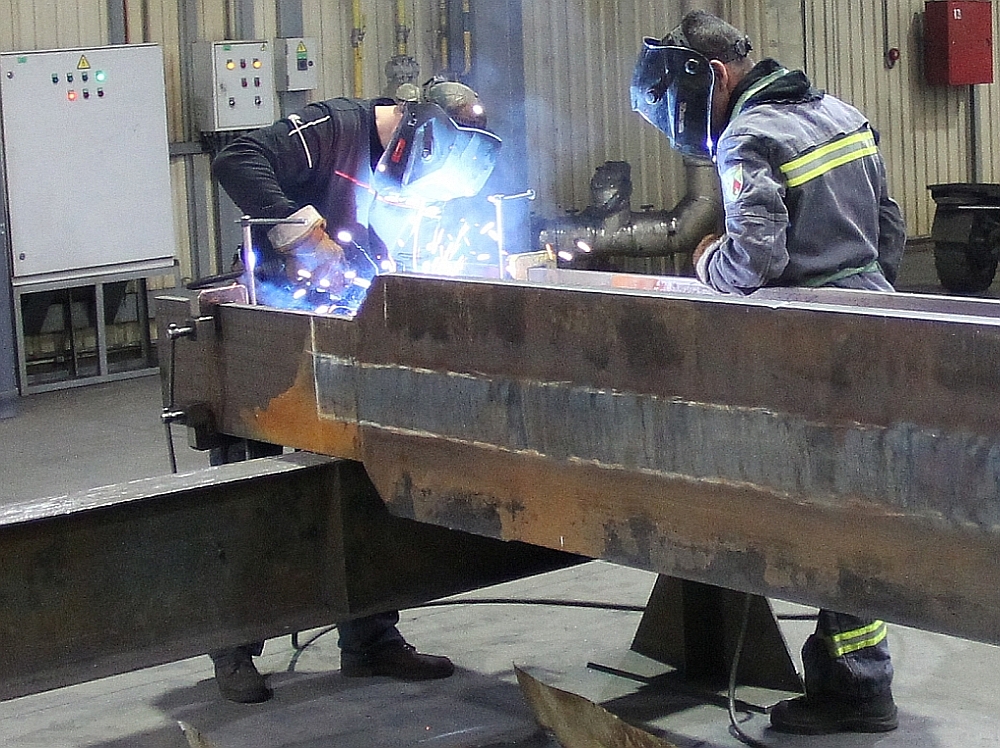 На этой стадии отдельные позиции объединяются в общую структуру (отправочную марку). Существует 3 основных группы способов соединения металлических конструкций: механические (разъемные и неразъемные), термические (различные виды сварки) и химические (склейка). Их описание приведено в разделе Виды соединений. В строительной сфере применяются в основном такие способы сборки, как сварка (электродуговая, плавящимся электродом, точечная) и механические соединения (болты, заклепки, саморезы). Все заводские соединения металлопродукции, выпускаемой нашим ЗМК, выполняются методами сварки. Мы используем полуавтоматическую сварку в среде защитных газов. Процесс сварки включает следующие стадии:
- абразивная очистка деталей для удаления металлургической окалины и продуктов коррозии, которые ухудшают свариваемость и снижают прочность швов; на заводе «Андромета» используется метод дробеструйной очистки
- сборочная операция – предварительное соединение элементов будущей отправочной марки точечной сваркой с проверкой геометрии и допустимых отклонений
- сварка – выполнение сварных швов, типы и характеристики которых определяются рабочей документацией
- зачистка сварочных швов: включает удаление окалины и шлаков, выравнивание и полировку
- контроль сварных швов: ультразвуковой (УЗК) и визуально-измерительный (ВИК) проводит служба ОТК предприятия, другие контрольные процедуры при необходимости делает аккредитованная лаборатория, с которой у нашей компании заключен договор.
Антикоррозионная защита МК
Мероприятия по предупреждению коррозии проводятся как в процессе производства, так и во время монтажа и эксплуатации металлоизделий. Методы борьбы с коррозией стали делятся на три группы:

- пассивная защита - создание герметичного барьера между защищаемой поверхностью и окружающей средой (окрашивание)
- активная или протекторная защита - организация контакта защищаемой конструкции с веществом, имеющим более высокий электрохимический потенциал
- легирование – создание сплавов стали с другими химэлементами: хром, никель, алюминий, медь, титан и др.
 В строительной сфере основные технологии антикоррозионной защиты – это окрашивание и оцинкование, которое обеспечивает как барьерную, так и электрохимическую защиту.
Окрашивание включает нанесение как минимум двух слоев ЛКП: грунтовки и защитно-декоративного покрытия. Грунтовочный слой в обязательном порядке наносится непосредственно на заводе-изготовителе, чтобы защитить изделия в период их транспортировки, хранения и монтажа. Финишный слой может выполняться как на заводе, так и по месту, после монтажа. Основные способы окрашивания – малярные работы и порошковая покраска.

На ЗМК «Андромета» покраска МК выполняется в малярном цехе, а также с использованием специализированного окрасочно-сушильного комплекса, позволяющего вести сушку при температуре до +80оС. Процесс окрашивания включает следующие фазы:
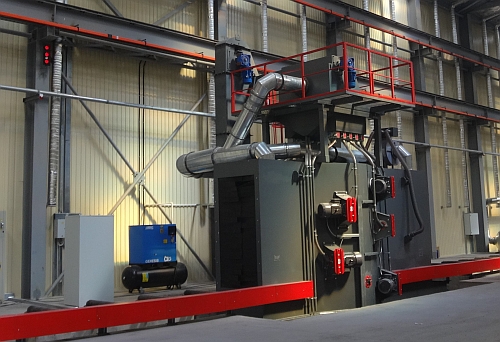
- дробеструйная очистка поверхности до класса чистоты Sa 2.5
- нанесение ЛКП при помощи аппаратов безвоздушного распыления
- сушка в отапливаемом помещении цеха либо окрасочно-сушильной камере с регулируемой температурой
- измерение толщины покрытия.
Горячее оцинкование – дорогой, но самый надежный метод антикоррозионной защиты. Он требует особого крупногабаритного оборудования и больших энергозатрат, поэтому есть специализированные заводы горячего цинкования, оказывающие эту услугу.
Контроль готовой продукции
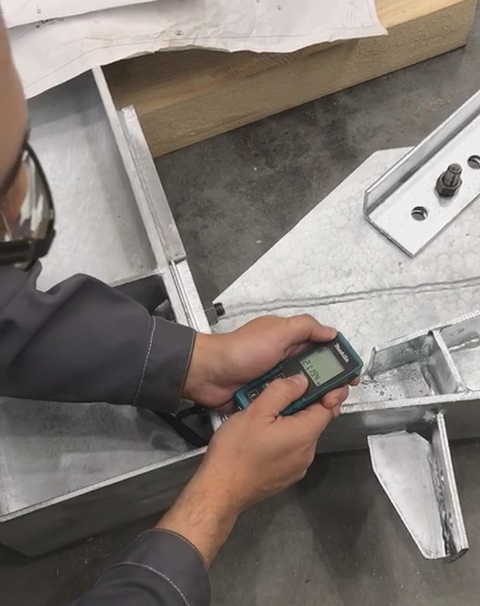 Контрольные процедуры регламентируются отраслевыми нормами и правилами и внутренними нормативами предприятий изготовителей и включают следующие виды:
- Входной контроль сырья (сталь), расходных материалов (сварочная проволока, лакокрасочные материалы и др.), крепежа и прочих комплектующих. Осуществляется в ходе приемки закупленных МТР и включает:
- проверку сопроводительной документации (сертификаты на материалы и компоненты)
- визуальный осмотр (геометрия, отсутствие дефектов)
- измерительные процедуры (проверка толщины материала, в ряде случаев – ультразвуковая дефектоскопия)
- Операционный контроль. Выполняется на разных фазах производства МК для проверки качества выполнения операций, своевременного выявления некачественной продукции с последующим анализом причин ее возникновения и проведением корректирующих мероприятий. Операционный контроль может быть как сплошным (проверяется каждое изделие), так и выборочным. Он предполагает визуальный осмотр и измерительные процедуры для проверки надлежащей точности исполнения операций.
На нашем предприятии действует СМК, соответствующая требованиям ГОСТ ИСО 9001-2015, служба ОТК укомплектована аттестованным персоналом, метрологический инструмент, приборы и эталоны регулярно проходит поверку и калибровку.
3. Периодический контроль. Предполагает плановый (с установленной внутренними нормами частотой) и внеплановый (при возникновении несоответствий или внештатных ситуаций) аудит производственных участков, в ходе которого инспектируется:
- соблюдение технологических регламентов,
- соответствие процессов требованиям СМК,
- достоверность и надлежащее оформление результатов входного и операционного контроля.
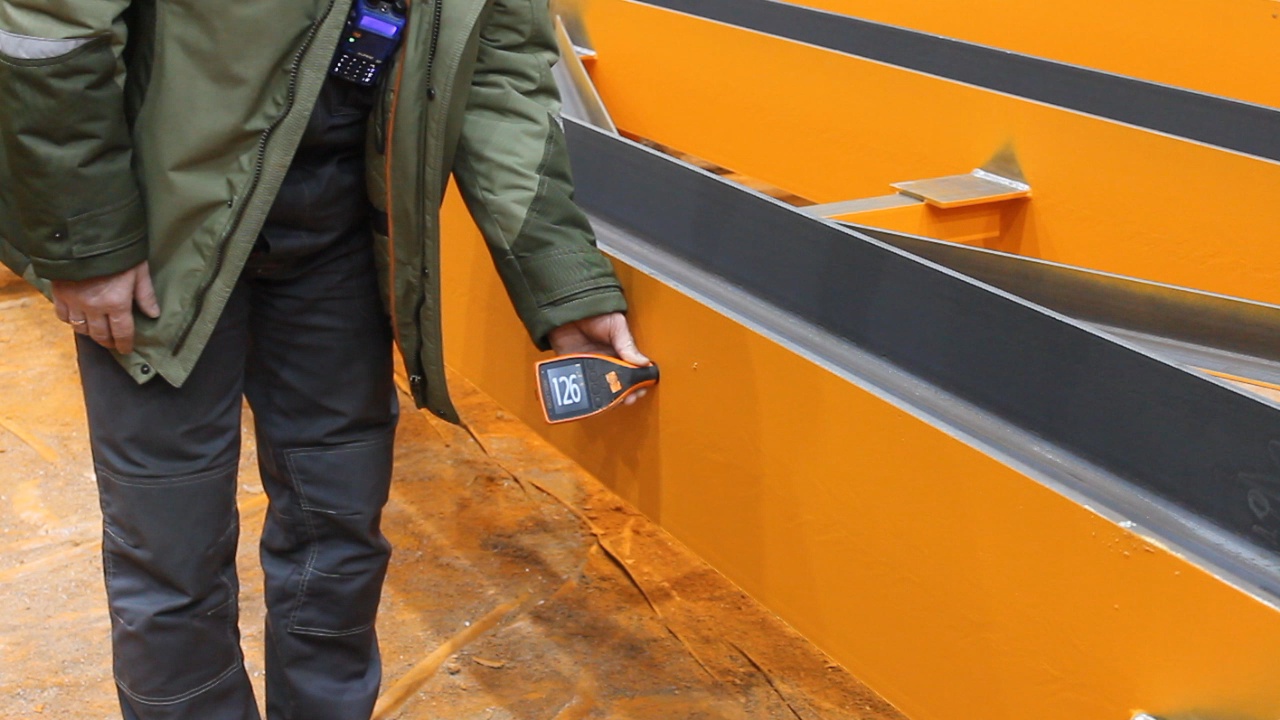 Выходной контроль, включающий:
- визуальный осмотр на наличие внешних дефектов отправочных марок и защитного покрытия
- измерения геометрических размеров и отклонений от проектных характеристик при помощи поверенных инструментов (линейки, рулетки, уголки, штангенциркули, теодолиты и др.)
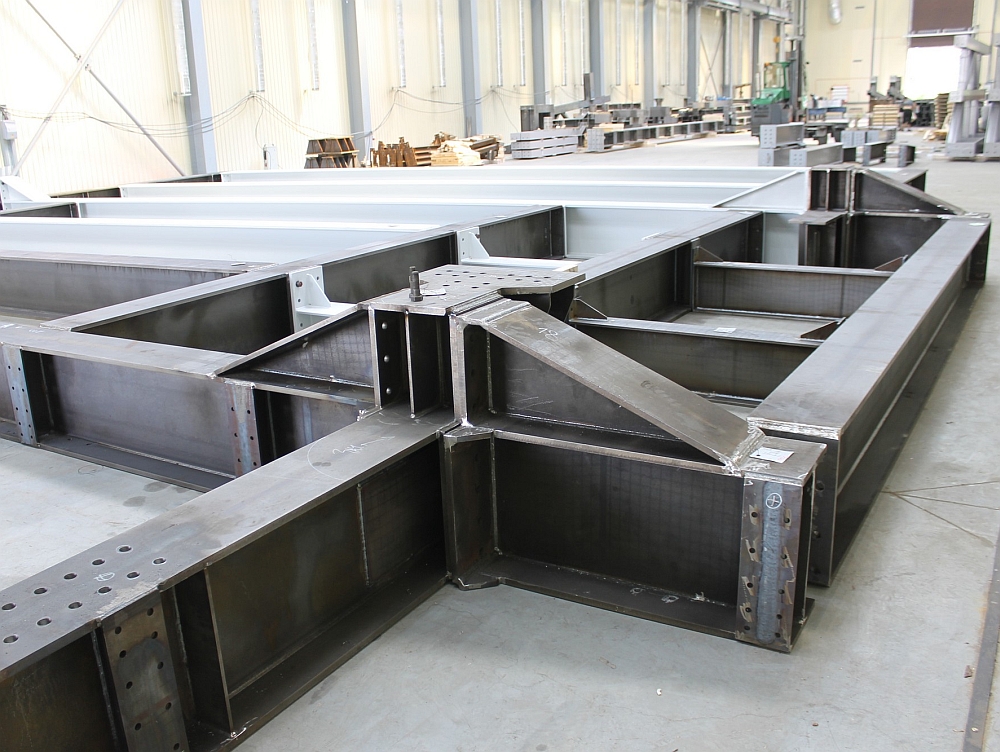 проверку качества сварных швов ультразвуковым дефектоскопом и при помощи нониусных измерителей геометрических параметров швов
- измерение толщин ЛКП электрическими цифровыми приборами.
5. Контрольная сборка, если предусмотрено техническим заданием.
Доставка и установка готовых изделий
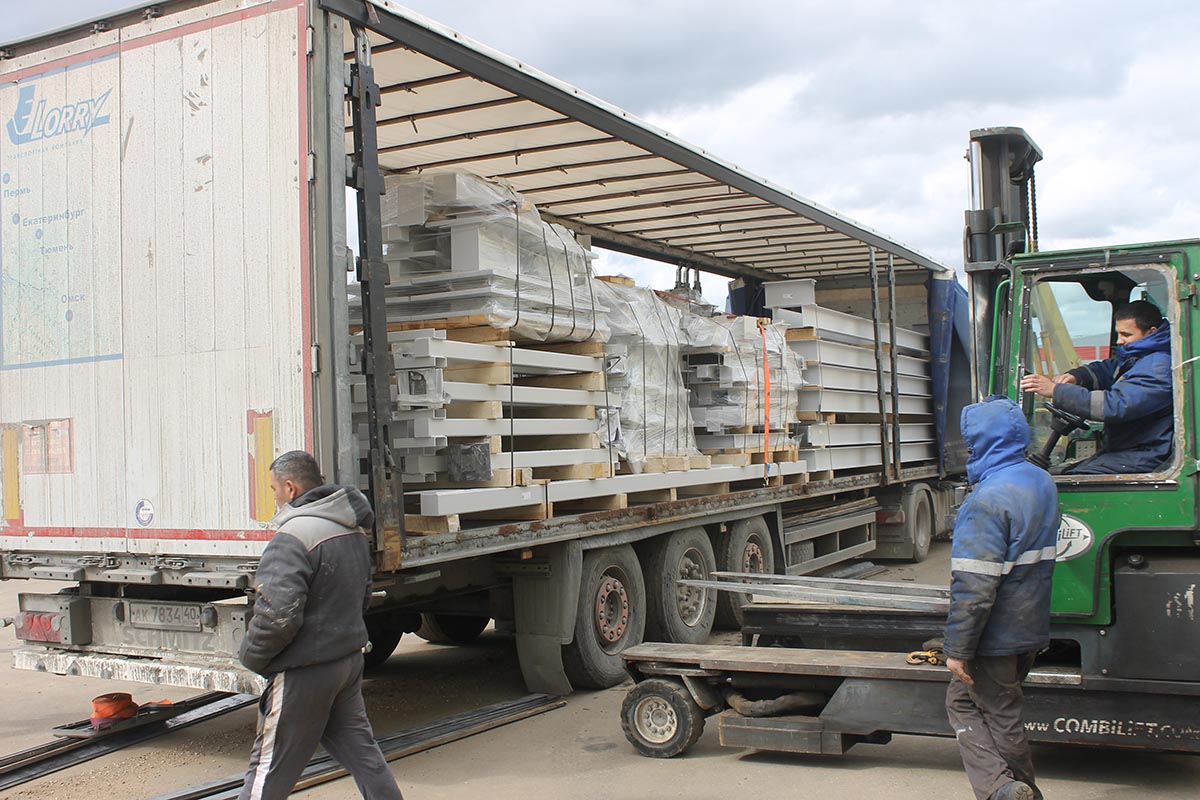 Главное требование при транспортировке МК - создание условий, исключающих механические повреждения защитных и декоративных покрытий, а также тонкостенных металлоизделий (особенно актуально для ЛСТК). Для этого используют деревянные поддоны и прокладки из бруса, в ряде случаев собранные паллеты дополнительно упаковывают в пластиковую пленку.
В зависимости от объема и базиса поставки продукцию доставляют автотранспортом (чаще всего используют полуприцепы с тентом) либо отгружают с завода в контейнерах для дальнейшей перевозки железнодорожным и (или) водным транспортом.
Монтаж металлоконструкций на строительной площадке включает такие процедуры, как:
- распаковка и раскладка МК согласно рабочей документации
 укрупнение: предварительное соединение отправочных марок перед установкой в проектное положение (особенно широко применяется при возведении сооружений из ЛСТК, где в силу легкости элементов может выполняться на земле бескрановым способом)
- установка собранных укрупненных блоков в проектное положение.
Способы монтажа металлоконструкций
Сборка МК, в зависимости от их назначения и характеристик, осуществляется как на заводе-изготовителе, так и непосредственно по месту. Каждый из этих вариантов имеет свои преимущества и ограничения, поэтому на практике обычно используется сочетание обоих способов.
Заводская сборка обеспечивает большую надежность соединений, поскольку выполняется в контролируемых условиях, как правило – на более эффективном оборудовании, силами профессиональных аттестованных рабочих и контролеров ОТК. Поэтому золотой стандарт производства металлоконструкций – максимальный уровень заводской готовности (префабрикация).
Ограничением метода заводской сборки являются размеры собранных отправочных марок, которые не должны превышать габариты транспортных средств и позволять как можно лучше использовать их грузоподъемность.
 Сборка металлоконструкций по месту выполняется силами Заказчика (или его подрядчика) согласно монтажным схемам и инструкциям завода-изготовителя. В строительной отрасли, разумеется, невозможно полностью исключить все монтажные процессы, но необходимо стремиться их минимизировать и упростить. Поэтому ведущие заводы металлоконструкций, в частности ЗМК «Андромета», стремятся взять на себя максимум самых сложных сборочных операций, а именно - сварку, оставляя монтажникам на стройплощадке только разъемные соединения (как правило, болтовые). Такой подход позволяет избежать дорогостоящих работ по монтажной сварке и повысить качество и надежность строений.
Технологии и виды соединений металлоконструкций
Способы соединения деталей МК подразделяют на механические, сварные и клеевые.
 Для механического соединения используют различные виды металлических крепежных изделий: болты разных классов прочности и точности, самосверлящие винты (саморезы), заклепки разных типов. Механические соединения, в свою очередь, классифицируют на разъемные (болты, саморезы) и неразъемные (заклепки). Сейчас получают все большее распространение сборно-разборные металлоконструкции на разъемных соединениях. Их преимущество – мобильность, возможность многоразового использования одного и того же сооружения на разных локациях. В качестве примера инновационной разработки в этой области можно привести сборно-разборные железнодорожные платформы из ЛМК с регулируемой высотой и расстоянием до ж/д пути.
 Самый распространенный способ механического соединения элементов МК – болтовой. Он прост в исполнении, не требует высокой квалификации и дорогостоящей техники, и при этом обеспечивает высокую прочность и надежность соединений.
Сборка на самосверлящих винтах (саморезах) применяется в малоэтажном строительстве и для монтажа ограждающих конструкций. Такие соединения имеют невысокую несущую способность, а также не способны нести сейсмические нагрузки.
Соединения на заклепках надежны, хорошо противостоят вибрационным и сейсмическим нагрузкам. До изобретения сварки они были основным способом соединения стальных несущих конструкций. Сейчас в силу дороговизны и трудоемкости заклепки используются не так широко, но они незаменимы, например, если необходимо соединить два разнородных металла. Основные виды заклепок, используемых в настоящее время – вытяжные, ударные и резьбовые.
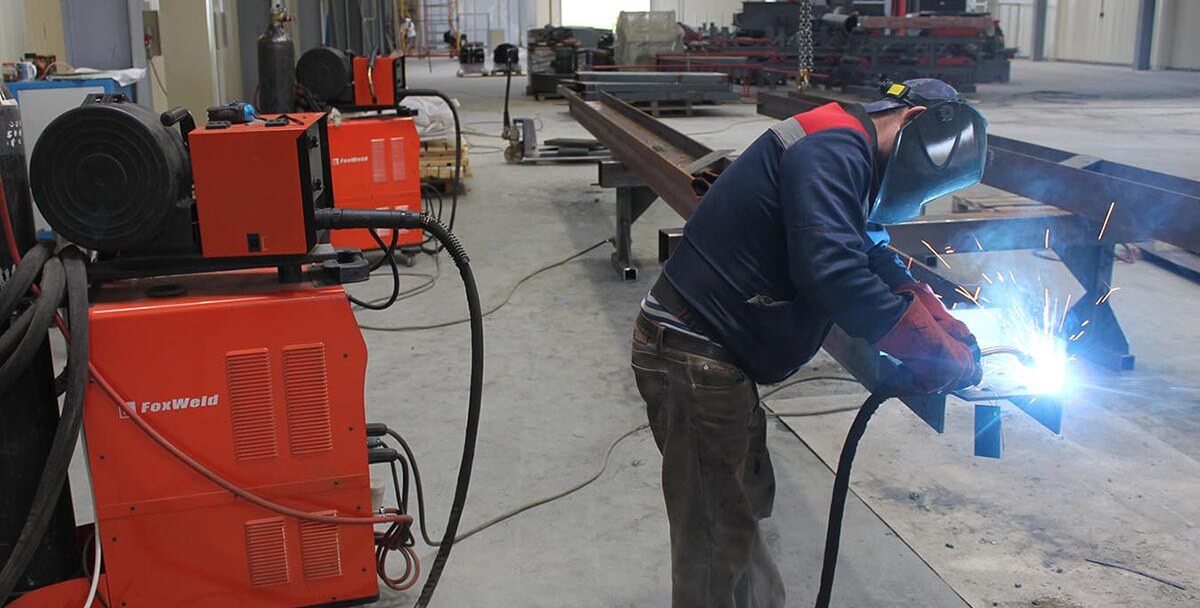 Сварка металлоконструкций - это основной способ соединения, повсеместно применяемый во всех областях их применения. Физический принцип всех сварочных технологий – доведение кромок или поверхностей соединяемых деталей до состояния расплава, вследствие которого между свариваемыми частями образуются прочные межмолекулярные связи. Сварочные технологии столь же разнообразны, как и области применения металлических изделий, и свойства самих металлов. Они отличаются как видами физического воздействия на материал (температура, давление или их сочетания), так и способами этого воздействия. Основные сварочные технологии изготовления изделий из металла – электродуговая, газовая, лазерная, плазменная, диффузионная, электронно-лучевая, фрикционная, взрывная сварка.
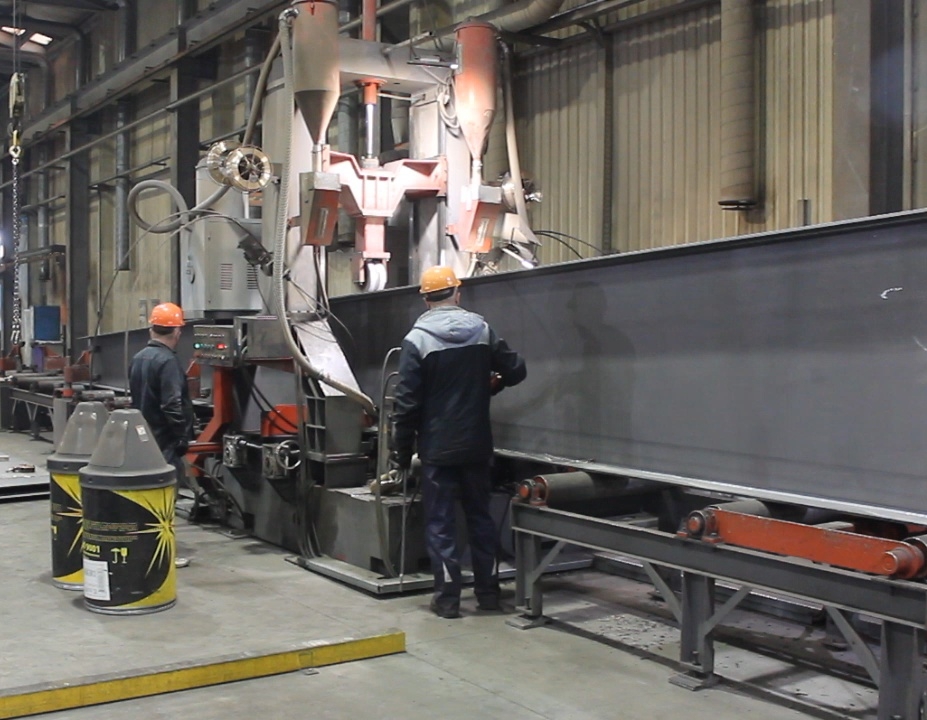 Для изготовления промышленных металлоконструкций чаще всего используются различные методы электродуговой сварки (ручная, автоматическая и полуавтоматическая, точечная). Так, ЗМК «Андромета» работает по аттестованным Национальной ассоциацией контроля сварки (НАКС) технологиям полуавтоматической сварки в среде защитных газов (МП) и автоматической сварки под флюсом (АФ). К числу бесспорных преимуществ сварных соединений относятся их высокая прочность и надежность, возможность реализации самых разнообразных конструктивных и архитектурных решений. Недостатки сварочных технологий – большая энергоемкость, высокие требования к квалификации персонала и достаточно сложный контроль качества швов, особенно проблематичный в построечных условиях.
Клеевые соединения (иногда называемые «холодной сваркой») применяются, как правило, для плохо свариваемых металлов (например, алюминия) или когда нужно соединить металл с инородными материалами. В строительной сфере широкое распорстранение получили клеевые соединения металлических закладных деталей с фундаментом - химические анкера.
Производство стальных строительных конструкций
| Стоимость изготовления металлоконструкций |